একটি 25 মিমি শ্যাফ্ট যা 24.990 মিমি পরিমাপ করে, একটি হাউজিং বোরে ফেলে যা 25.020 মিমি পরিমাপ করে, 0.030 মিমি ব্যবধান ছেড়ে যায়। অঙ্কনটিতে কিছুই ভুল দেখায় না, উভয় অংশই দ্রুত ক্যালিপার পরীক্ষায় উত্তীর্ণ হয়, এবং তবুও সেই ব্যবধানটি সিদ্ধান্ত নেয় যে সমাবেশটি শান্তভাবে চলবে নাকি উত্পাদনের এক মাস পরে নিজেকে শিথিল করবে। শ্যাফ্ট এবং হোল সহনশীলতা সেই ব্যবধান বা সেই গ্রিপকে সেট করে, এবং যখন একটি পুনর্নির্মাণ একইভাবে দুবার ব্যর্থ হয় তখন এটি সাধারণত প্রথম জিনিসটি পুনরায় পরীক্ষা করা মূল্যবান।
ব্যবহারিক উত্তর সংক্ষিপ্ত। H7 এর মতো একটি হোল বেসিস সিস্টেমে কাজ করুন যদি না করার স্পষ্ট কারণ না থাকে, লোডের দিক, তাপমাত্রার পার্থক্য এবং সমাবেশ পদ্ধতি থেকে ফিট ক্লাস বেছে নিন, তারপরে মেশিনিস্ট ঠিক নামমাত্র ল্যান্ড করবে বলে ধরে নেওয়ার পরিবর্তে এক মিলিমিটারের হাজার ভাগে ফলাফল নিশ্চিত করুন।
কিভাবে একটি খাদ এবং গর্ত সহনশীলতা লেখা হয়
একটি আকার যেমন 25 H7 তথ্যের দুটি পৃথক টুকরা বহন করে। H অক্ষরটি নামমাত্র 25 মিমি আপেক্ষিক সহনশীলতা অঞ্চলের অবস্থান ঠিক করে। একটি গর্তের জন্য, বড় হাতের H মানে নিম্ন সীমাটি ঠিক নামমাত্র বসে, তাই জোনটি 25.000 মিমি থেকে উপরের দিকে চলে। 7 নম্বরটি সেই জোনের প্রস্থ নির্ধারণ করে, যাকে সহনশীলতা গ্রেড বলা হয়। 25 মিমি এ, IT7 0.021 মিমি সমান, তাই একটি H7 গর্ত 25.000 মিমি এবং 25.021 মিমি এর মধ্যে যে কোন জায়গায় পরিমাপ করতে পারে।
25 h6 হিসাবে লেখা একটি খাদ বিপরীত দিকে একই যুক্তি অনুসরণ করে। লোয়ার কেস h উপরের সীমাটিকে নামমাত্র রাখে, তাই শ্যাফ্ট 24.987 মিমি থেকে 25.000 মিমি পর্যন্ত চলে। অক্ষর পরিবর্তন পুরো জোন সরানো. সংখ্যা পরিবর্তন করলেই অঞ্চলটি কতটা প্রশস্ত হয় তা পরিবর্তন হয় এবং সেই প্রস্থটি নামমাত্র আকারের সাথে দ্রুত বৃদ্ধি পায়।
18 মিমি এবং 30 মিমি পর্যন্ত নামমাত্র মাপের জন্য সহনশীলতা গ্রেড প্রস্থ, ISO 286 এর উপর ভিত্তি করে মিলিমিটারে সমস্ত মান। | সহনশীলতা গ্রেড | জোনের প্রস্থ 25 মিমি | সাধারণ ব্যবহার |
| IT6 | 0.013 মিমি | যথার্থ ফিট, ভারবহন আসন, সূক্ষ্ম মেশিন স্পিন্ডেল |
| IT7 | 0.021 মিমি | স্ট্যান্ডার্ড হোল ভিত্তি ফিট, সাধারণ যন্ত্রপাতি আবাসন |
| IT8 | 0.033 মিমি | টিপে এবং লোকেটিং মাঝারি লোডের সাথে ফিট করে |
| IT9 | 0.052 মিমি | ঢিলেঢালা চলমান ফিট, নন-ক্রিটিকাল জয়েন্টগুলিতে কভার |
| IT10 থেকে IT11 | 0.084 থেকে 0.130 মিমি | ঢালাই বা বোল্ট করা কাঠামো, উদার ছাড়পত্র |
IT7 থেকে IT9 পর্যন্ত পদক্ষেপ অনুমোদিত ব্যান্ডের দ্বিগুণেরও বেশি। যে একক গ্রেড প্রায়ই একটি সমাবেশ থেকে একটি নিয়ন্ত্রিত প্রেস ফিট আলাদা করে যা একসাথে থাকার জন্য যৌগ ধরে রাখা প্রয়োজন।
হোল বেসিস বা শ্যাফট বেসিস
ISO 286 আপনাকে উভয় অংশে সহনশীলতা জোন অ্যাঙ্কর করতে দেয়। একটি গর্ত ভিত্তি সিস্টেমে গর্তটি H এ থাকে এবং খাদ অক্ষরটি ফিট তৈরি করতে পরিবর্তিত হয়। শ্যাফ্ট বেসিস সিস্টেমে শ্যাফ্ট h এ থাকে এবং হোল লেটার পরিবর্তন হয়।
গর্তের ভিত্তিতে বেশিরভাগ উত্পাদনে জয়লাভ করে কারণ গর্তগুলি আকারে শেষ করা কঠিন এবং পরিমাপ করা সহজ। একটি রিমার, একটি বিরক্তিকর বার সেটিং বা একটি প্লাগ গেজ একটি নামমাত্র ব্যাসের জন্য উত্সর্গীকৃত, তাই শ্যাফ্টের বৈচিত্র্য বজায় রাখা, যা বাঁকানো এবং যে আকারের প্রয়োজনে গ্রাউন্ড করা হয়, টুলিং খরচ কম রাখে। শ্যাফ্টের ভিত্তি তখন অর্থপূর্ণ হয় যখন একটি ফিনিশড শ্যাফ্ট, যেমন একটি গ্রাউন্ড স্পিন্ডেল বা একটি কোল্ড টানা বারকে অবশ্যই বিভিন্ন হাব গ্রহণ করতে হবে, বা যখন একটি শ্যাফ্টের দৈর্ঘ্য একটি পণ্য পরিবারে ভাগ করা হয়।
ক্লিয়ারেন্স, ট্রানজিশন এবং হস্তক্ষেপ ফিট
একবার উভয় অঞ্চল পরিচিত হয়ে গেলে, ফিট হল তাদের মধ্যে পার্থক্য। ফলাফল হল একটি ফাঁক, একটি পরিসীমা যা শূন্য অতিক্রম করে, বা একটি স্থায়ী গ্রিপ। নীচের টেবিলটি H7 গর্তের বিপরীতে পাঁচটি শ্যাফ্ট অক্ষর সহ একই 25 মিমি জয়েন্ট দেখায়। নেতিবাচক মান মানে হস্তক্ষেপ।
একটি 25 মিমি H7 গর্তের জন্য ক্লিয়ারেন্স এবং হস্তক্ষেপের রেঞ্জ সাধারণ শ্যাফ্ট সহনশীলতা, মিলিমিটারে মানগুলির সাথে যুক্ত। | ফিট | টাইপ | ক্লিয়ারেন্স পরিসীমা | যেখানে মানানসই |
| 25 H7/h6 | ক্লিয়ারেন্স | 0.000 থেকে 0.034 মিমি | হালকা আন্দোলন, হাত দ্বারা সমাবেশ সঙ্গে লোকেটিং |
| 25 H7/g6 | ক্লিয়ারেন্স | 0.007 থেকে 0.041 মিমি | একটি তেল ফিল্ম, spindles এবং গাইড সঙ্গে সহচরী বন্ধ |
| 25 H7/k6 | উত্তরণ | -0.015 থেকে 0.019 মিমি | অবস্থান ফিট যেখানে চাবি বা ডোয়েল টর্ক বহন করে |
| 25 H7/p6 | হস্তক্ষেপ | -0.035 থেকে -0.001 মিমি | হালকা প্রেস, ফাস্টেনার ছাড়া একটি ঝোপ ধরে রাখে |
| 25 H7/s6 | হস্তক্ষেপ | -0.048 থেকে -0.014 মিমি | স্থায়ী বল ফিট, প্রেস বা সঙ্কুচিত সমাবেশ |
লক্ষ্য করুন যে H7/k6 শূন্য অতিক্রম করে। যেকোন ট্রানজিশন ফিট আসলে উত্পাদিত মাপের উপর একটি বাজি, তাই এটি শুধুমাত্র তখনই নির্ভরযোগ্য যখন উভয় অংশ পরিমাপ করা হয় বা পরিসংখ্যান নিয়ন্ত্রণে তৈরি করা হয়। পঞ্চাশটি ঝোপের একটি ব্যাচ জুড়ে, একটি ট্রানজিশন ফিট সাধারণত কয়েকটি আঁটসাঁট অংশ এবং কয়েকটি আলগা অংশ সরবরাহ করে।
কেন বিয়ারিং সিট আইটি গ্রেড অনুসরণ করে না
রোলিং বিয়ারিংগুলি এসে পৌঁছেছে, তাই তাদের বোর এবং বাইরের ব্যাস আইএসও 286 এর পরিবর্তে বিয়ারিং স্ট্যান্ডার্ড দ্বারা সহনশীল হয়। সাধারণ সহনশীলতা শ্রেণীতে একটি 25 মিমি বোরের জন্য, বোরটি নামমাত্র বা প্রায় 0.010 মিমি পর্যন্ত ছোট, এবং এটি কখনই বড় আকারে চলে না। এই একক নিয়মটি পরিবর্তন করে যে কীভাবে মিলন শ্যাফ্ট লিখতে হবে, কারণ ঠিক 25.000 মিমি উত্পাদিত একটি খাদ ইতিমধ্যেই সেই বোরে একটি হালকা হস্তক্ষেপ।
পাতলা বিভাগের রিংগুলি একটি দ্বিতীয় জটিলতা যোগ করে। একটি চাপা রিং তার আসনের জ্যামিতি গ্রহণ করে, তাই একটি হাউজিং যা ব্যাস চেক পাস করে কিন্তু 0.010 মিমি ডিম্বাকৃতি বহন করে সেই আকৃতিটি সরাসরি রেসওয়েতে স্থানান্তরিত করে। উচ্চ নির্ভুলতার সমাবেশগুলিতে, গোলাকারতা এবং টেপার সাধারণত ব্যাস ব্যান্ডের চেয়ে বেশি গুরুত্বপূর্ণ।
কাজের নিয়ম হল যে লোডের দিকের সাপেক্ষে ঘূর্ণায়মান রিংটির জন্য শক্ত আসনের প্রয়োজন হয়, যখন স্থির রিংটি শিথিল হতে পারে। একটি ঘূর্ণায়মান শ্যাফ্ট এবং একটি স্থির আবাসন সহ একটি ফ্যানে, এর অর্থ k6 বা m6 এর চারপাশে একটি শ্যাফ্ট আসন এবং H7 বা J7 এর চারপাশে একটি আবাসন৷ বিন্যাস বিপরীত এবং হাউজিং আঁট পাশ হয়ে যায়.
 52 এবং 53 সিরিজ ডাবল সারি কৌণিক যোগাযোগ বিয়ারিং উপযোগী যেখানে ফিট ক্লাস এবং প্রিলোড অবশ্যই ভারসাম্যপূর্ণ হতে হবে, এই দ্বি-সারি কৌণিক যোগাযোগ বিয়ারিংগুলি সিল করা নকশা এবং কম-ঘর্ষণ তৈলাক্তকরণের সাথে সম্মিলিত লোড বহন করে। পণ্য দেখুন →
ফিটগুলি অভ্যন্তরীণ ক্লিয়ারেন্সের সাথেও যোগাযোগ করে। একটি ডবল সারি কৌণিক যোগাযোগ বিয়ারিং উভয় রিংগুলিতে একটি প্রেস ফিট সহ উপবিষ্ট তার চলমান ক্লিয়ারেন্সের একটি অংশ ইলাস্টিক স্কুইজ হারায়, যা একটি কারণ হল প্রিলোড এবং ফিট ক্লাস একসাথে বেছে নিতে হবে। আমাদের নোট অন 52 এবং 53 সিরিজের বিয়ারিংয়ের জন্য প্রিলোড নির্বাচন করা হচ্ছে ভারবহন দিক থেকে একই ট্রেড-অফ মাধ্যমে হাঁটা.
যে জিনিসগুলি অঙ্কনকে ওভাররাইড করে
তাপমাত্রা
প্রতি 100 ডিগ্রি সেলসিয়াস তাপমাত্রা বৃদ্ধির জন্য প্রতি 100 মিমি দৈর্ঘ্যে প্রায় 0.0115 মিমি ইস্পাত বৃদ্ধি পায়। একটি 25 মিমি শ্যাফ্টে যা প্রায় 0.029 মিমি, একটি সম্পূর্ণ IT7 ব্যান্ডের চেয়ে চওড়া। একটি গরম শ্যাফ্ট একটি ঠান্ডা হাউজিংয়ে অনেক সহজে স্লাইড করে যা অঙ্কনের পরামর্শ দেয়, এবং একটি জয়েন্ট যা ঠান্ডা বেঞ্চে ঠিক অনুভূত হয় একবার মেশিনটি কাজের তাপমাত্রায় পৌঁছালে তার গ্রিপ হারাতে পারে।
বৃত্তাকার এবং টেপার
একটি তিনটি লোবড বোর একটি নিখুঁত ব্যাস রিপোর্ট করতে পারে যখন দুটি পয়েন্ট জুড়ে পরিমাপ করা হয় যখন পরিষেবাতে একটি হস্তক্ষেপের মতো আচরণ করে। তিনটি অবস্থানে বৃত্তাকারতা পরীক্ষা করুন এবং ব্যাস সহনশীলতার একটি ভগ্নাংশে একটি বিয়ারিং সিটের ভিতরে টেপার রাখুন।
সারফেস ফিনিস এবং লেপ
হস্তক্ষেপ দুটি পৃষ্ঠের শিখর জুড়ে পরিমাপ করা হয়। নাকাল চিহ্ন এবং বাঁক পিকগুলি চাপার সময় সমতল হয়, তাই একটি রুক্ষ শ্যাফ্ট কার্যকরী গ্রিপের এক মিলিমিটারের প্রায় এক থেকে দুই হাজার ভাগ হারায়। একটি হাউজিং বোরে প্লেটিং এবং পেইন্ট অন্যভাবে সরানো হয় এবং ফিট গণনা করার আগে নামমাত্র আকারে যোগ করতে হবে।
পরিমাপের শর্ত
সীমা এবং ফিট 20 ডিগ্রি সেলসিয়াস এবং একটি ক্রমাঙ্কিত যন্ত্র অনুমান করে। একটি গরম অংশে রাখা একটি মাইক্রোমিটার, প্রচণ্ড থাম্ব চাপের সাথে চেপে ধরা একটি ক্যালিপার, বা একটি দোকানের মেঝে যা শিফটের মধ্যে বিশ ডিগ্রি দোলানো সবই একটি পুরোপুরি ভাল উপাদান স্ক্র্যাপ করতে পারে।
সমাবেশ পদ্ধতি
কাগজে দশ টন প্রেস ফোর্স প্রয়োজন এমন একটি জয়েন্টের জন্য একটি হাইড্রোলিক প্রেস, একটি ইন্ডাকশন হিটার বা অনুশীলনে একটি সঙ্কুচিত ফিট প্রয়োজন হতে পারে। যদি একমাত্র টুলিং পাওয়া যায় একটি ডেড ব্লো হ্যামার, তাহলে প্রথম ফাটল হাউজিং করার পরিবর্তে উৎপাদন শুরু হওয়ার আগে হস্তক্ষেপ কমিয়ে দিন।
রিওয়ার্ক ছাড়াই কীভাবে ফিট নির্দিষ্ট করবেন
- কার্যকরী প্রয়োজনীয়তা থেকে নামমাত্র আকার ঠিক করুন, নিকটতম স্টক বার থেকে নয়।
- প্রতিটি অংশের জন্য লোডের দিক নির্ধারণ করুন এবং লোডের তুলনায় কোন উপাদানটি ঘোরে তা চিহ্নিত করুন।
- প্রথমে ফিট টাইপ চয়ন করুন: চলাচলের জন্য ছাড়পত্র, অবস্থানের জন্য স্থানান্তর, স্থায়ী দখলের জন্য হস্তক্ষেপ।
- গর্তের ভিত্তিটি গ্রহণ করুন এবং গর্তটিকে H প্লাস গ্রেড হিসাবে লিখুন যা প্রয়োজনীয় নির্ভুলতার সাথে মেলে, সাধারণত H7 বা H8।
- শ্যাফ্ট লেটারটি নির্বাচন করুন যা আপনার পছন্দের ছাড়পত্র বা হস্তক্ষেপ তৈরি করে, তারপর উভয় সীমা মিলিমিটারে লিখুন।
- অঙ্কন প্রকাশ করার আগে তাপমাত্রা, আবরণের বেধ এবং উপলব্ধ সমাবেশ টুলিংয়ের বিপরীতে সংখ্যাগুলি পরীক্ষা করুন।
- যখনই ব্যান্ড টাইট থাকে তখন অঙ্কনে পরিমাপ পদ্ধতি এবং তাপমাত্রা উল্লেখ করুন।
উভয় সীমাকে স্পষ্টভাবে লেখাই প্রায়শই এড়িয়ে যাওয়া পদক্ষেপ, এবং এটিই সবচেয়ে বেশি অর্থ সাশ্রয় করে, কারণ এটি সেই নির্দিষ্ট ব্যাসের জন্য H7 এর অর্থ কী তা নিয়ে কোনও যুক্তি সরিয়ে দেয়।
যেখানে এই পছন্দগুলি বাস্তব সরঞ্জামগুলিতে প্রদর্শিত হয়৷
পাম্প এবং ফ্যান থেকে শুরু করে ছোট গিয়ারবক্স পর্যন্ত সাধারণ ঘূর্ণায়মান সমর্থন সাধারণত j5 থেকে k6 রেঞ্জের একটি শ্যাফ্ট সিটের উপর একটি গভীর খাঁজ বল বিয়ারিং এবং H7 বা J7-এ একটি হাউজিং চালায়, যে রিংটি ঘূর্ণায়মান লোড বহন করে তার উপরে শক্ত দিকটি স্থাপন করে।
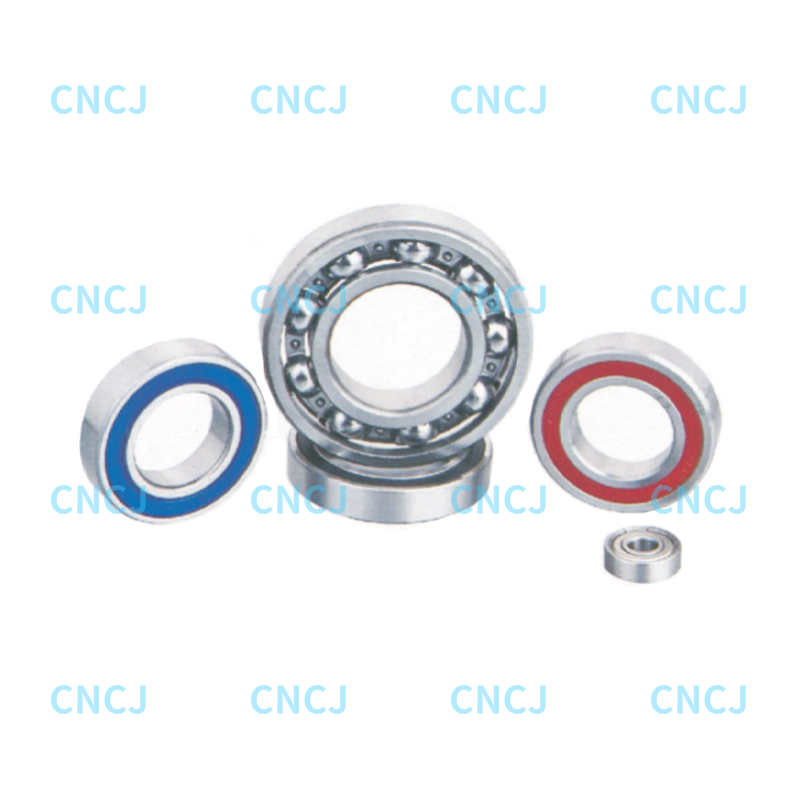 সাধারণ ঘূর্ণায়মান সমর্থনের জন্য গভীর খাঁজ বল বিয়ারিং একাধিক স্পেসিফিকেশনে 42 এবং 43 সিরিজ সহ পাম্প, ফ্যান এবং গিয়ারবক্সের জন্য সহজ, উচ্চ-লোড-ক্ষমতা, কম-ঘর্ষণ বিয়ারিং। পণ্য দেখুন →
যে সরঞ্জামগুলিকে সম্মিলিত রেডিয়াল এবং অক্ষীয় লোডের অধীনে স্থিতিশীল থাকতে হবে, যেমন কমপ্যাক্ট ড্রাইভ, কনভেয়র রোলার এবং গাইডেড যান, প্রায়শই উভয় রিং আরও দৃঢ়ভাবে উপবিষ্ট সহ একটি ডবল সারি বিয়ারিং ব্যবহার করে। এখানে ফিট এবং অভ্যন্তরীণ ক্লিয়ারেন্সকে একত্রে টিউন করতে হবে, কারণ উভয় রিংগুলিতে খুব বেশি চাপ দিলে চলমান ক্লিয়ারেন্স দূর হয় যা শব্দ এবং কম্পন কম রাখে।
সম্মিলিত রেডিয়াল এবং অক্ষীয় লোডের জন্য ডাবল সারি বল বিয়ারিং ডাবল-সারি কৌণিক যোগাযোগ বিয়ারিংগুলি রেডিয়াল এবং দ্বি-মুখী অক্ষীয় লোড নেয়, উচ্চ দৃঢ়তা যোগ করে এবং স্যুট হাব, নির্ভুল যন্ত্রপাতি এবং দৃঢ়ভাবে বসার ব্যবস্থা করে। পণ্য দেখুন → এ নিংবো ওয়ানশুন বিয়ারিং , মেশিন নির্মাতাদের কাছ থেকে আমরা যে সহনশীলতার প্রশ্নগুলি পাই তা প্রায় সবসময়ই লোডের দিক বা অপারেটিং তাপমাত্রা পুনঃচেক না করে একটি পুরানো অঙ্কন থেকে অনুলিপি করা একটি আসন জড়িত।
সহনশীলতার সিদ্ধান্ত সহজ রাখা
খাদ এবং গর্ত সহনশীলতা নির্ভরযোগ্যতার উপর একটি বড় প্রভাব সহ পাটিগণিতের একটি ছোট অংশ। গর্তের উপর জোনটি নোঙ্গর করুন, জয়েন্টকে যে কাজটি করতে হবে তা থেকে উপযুক্ত প্রকারটি বেছে নিন এবং উভয় সীমা লিখুন যাতে দোকান, পরিদর্শক এবং ক্রেতা একই সংখ্যা পড়ে। যখন একটি জয়েন্টে গরম কাজ করতে হয়, একটি পাতলা রিং বিয়ারিং এর উপর বসতে হয়, বা ভারী বোঝা বহন করতে হয়, ফিট এবং অভ্যন্তরীণ ক্লিয়ারেন্স দুটির পরিবর্তে একটি সিদ্ধান্ত হিসাবে বিবেচনা করুন, কারণ পরিষেবাতে তারা সেরকম আচরণ করে৷